• Oferta
    • Szkolenia otwarte
    • Szkolenia zamknięte
    • Doradztwo
    • Oprogramowanie
  • Artykuły
  • Klienci
  • Do pobrania
  • O nas
    • Trenerzy
  • Sklep
    • Koszyk
    • Moje konto
  • Szukaj
Pronost
Pronost
Jakość organizacji nigdy nie będzie lepsza niż jakość tworzących ją umysłów [Harold R. McAlindon]
Przejdź do treści
  • Oferta
    • Szkolenia otwarte
    • Szkolenia zamknięte
    • Doradztwo
    • Oprogramowanie
  • Artykuły
  • Klienci
  • Do pobrania
  • O nas
    • Trenerzy
  • Sklep
    • Koszyk
    • Moje konto
  • Szukaj
SKLEP PRONOST
SKLEP PRONOST

wystartował!

Dostępne nagrania z webinarów!

Sprawdź ofertę
#porozmawiajmyojakości

Zapisz się na godzinny, bezpłatny webinar ze specjalistą PRONOST

Najbliższe szkolenia otwarte

16.10.2026 Katowice Specyficzne wymagania Mercedes‑Benz dla dostawców przemysłu samochodowego
19.10.2026 Pszczyna Specyficzne wymagania BMW dla dostawców przemysłu samochodowego
21.10-22.10.2026 Ustroń Statystyczne sterowanie procesami SPC według podręcznika AIAG & VDA wydanie 1

Zobacz plan szkoleń
Oferta szkoleniowa dla firm

Twój losowy wybór. Trafiony?

Audytor ISO 14001:2026 – warsztaty doskonalące dla audytorów wewnętrznych
Budowanie zespołu i współpraca
Rozwiązywanie sytuacji konfliktowych

Zobacz pełną ofertę
proCONTROL – karty kontrolne online

Oprogramowanie do statystycznego sterowania procesami w czasie rzeczywistym

  • wyznaczanie zdolności procesu Cp/Cpk, Pp/Ppk
  • zgodność z wymaganiami SPC w motoryzacji (AIAG, VDA)
  • automatyczna rejestracja i analiza danych

Dowiedz się więcej lub samodzielnie wypróbuj bezpłatne demo

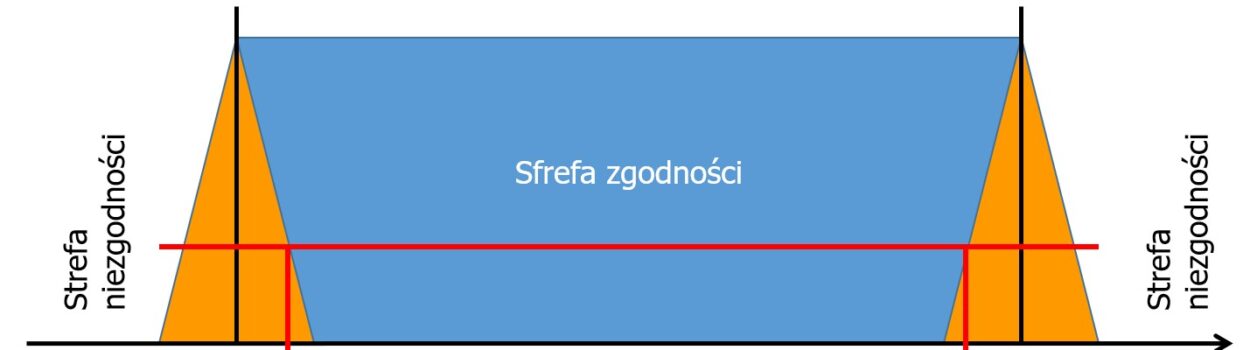
Czym się różni VDA5 i jakie są konsekwencje jego wdrożenia?
Piotr Stokłosa Artykuły / SPC, MSA i metrologia

Czym się różni VDA5 i jakie są konsekwencje jego wdrożenia?

Wszystkich spieszących pisać komentarz, jakiż to niegramatyczny tytuł, uprzedzam, że jest on nawiązaniem do abstrakcyjnego żartu zaczynającego się pytaniem „czym…
Czytaj więcej... "Czym się różni VDA5 i jakie są konsekwencje jego wdrożenia?"
admin SPC, MSA i metrologia / Szkolenia zamknięte

Analiza systemów pomiarowych MSA – pomiary ciągłe, atrybutywne i badania niepowtarzalne

Czytaj więcej... "Analiza systemów pomiarowych MSA – pomiary ciągłe, atrybutywne i badania niepowtarzalne" Jeden komentarz
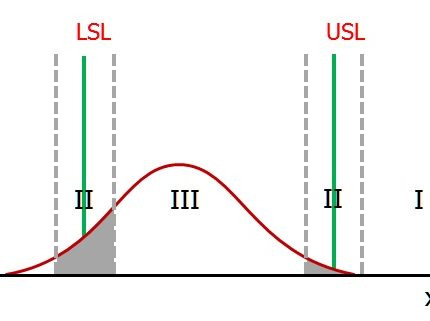
Interpretacja współczynnika %GR&R w odniesieniu do zmienności pomiaru i przedziału tolerancji
Piotr Stokłosa Artykuły / SPC, MSA i metrologia

Interpretacja współczynnika %GR&R w odniesieniu do zmienności pomiaru i przedziału tolerancji

Jednym z celów badań MSA jest wyznaczenie współczynnika %GR&R i porównanie go z kryteriami akceptacji, definiowanymi przez podręcznik AIAG MSA…

Czytaj więcej... "Interpretacja współczynnika %GR&R w odniesieniu do zmienności pomiaru i przedziału tolerancji" Jeden komentarz
Przygotowanie badania Gage R&R – 10 praktycznych porad
Piotr Stokłosa Artykuły / SPC, MSA i metrologia

Przygotowanie badania Gage R&R – 10 praktycznych porad

Celem analizy Gage R&R (GRR) jest poznanie zmienności systemu pomiarowego w stosunku do tolerancji lub do zmienności procesu. Innymi słowy,…

Czytaj więcej... "Przygotowanie badania Gage R&R – 10 praktycznych porad"
Porównanie VDA 5 oraz MSA – podejście do oceny systemów pomiarowych
Piotr Stokłosa Artykuły / SPC, MSA i metrologia

Porównanie VDA 5 oraz MSA – podejście do oceny systemów pomiarowych

Wymagania specyficzne klientów, zwane popularnie CSR-ami są utrapieniem wielu firm motoryzacyjnych, zwłaszcza współpracujących z klientami OEM (producentami samochodów) z różnych…

Czytaj więcej... "Porównanie VDA 5 oraz MSA – podejście do oceny systemów pomiarowych" Jeden komentarz
Poczuj PISMOEA nosem, czyli elementy systemu pomiarowego
Piotr Stokłosa Artykuły / SPC, MSA i metrologia

Poczuj PISMOEA nosem, czyli elementy systemu pomiarowego

Zanim zaczniesz czytać ten artykuł, proponuję krótką przechadzkę po własnym zakładzie i przeprowadzenie mini-ankiety. Zadawaj tylko jedno proste pytanie: „Co…
Czytaj więcej... "Poczuj PISMOEA nosem, czyli elementy systemu pomiarowego"

aaa

analiza MSA analiza ryzyka APQP Cg Cgk Cp Cpk CQI-20 CSR DFMEA dokumentacja procesowa FMEA G8D GR&R grupowanie histogram IATF MLA MSA odtwarzalność plan nadzoru powtarzalność Pp PPA Ppk praca w grupie problem solving proCONTROL przywództwo QRQC repeatibility reproducibility rozwiązywanie problemów SPC trylogia APQP VDA VDA5 wdrażanie wymagania klientów zarządzanie projektem zarządzanie zespołem zasada 1:10 zdolności zdolność zdolność procesu
© 2009-2026 Pronost Sp. z o.o.
Regulamin Sklepu Internetowego | Polityka Prywatności